

2026-09-12
精控制程・焕新产能,创世纪「四大系统」赋能智造升级
一、直线导轨:高速高精加工的优选方案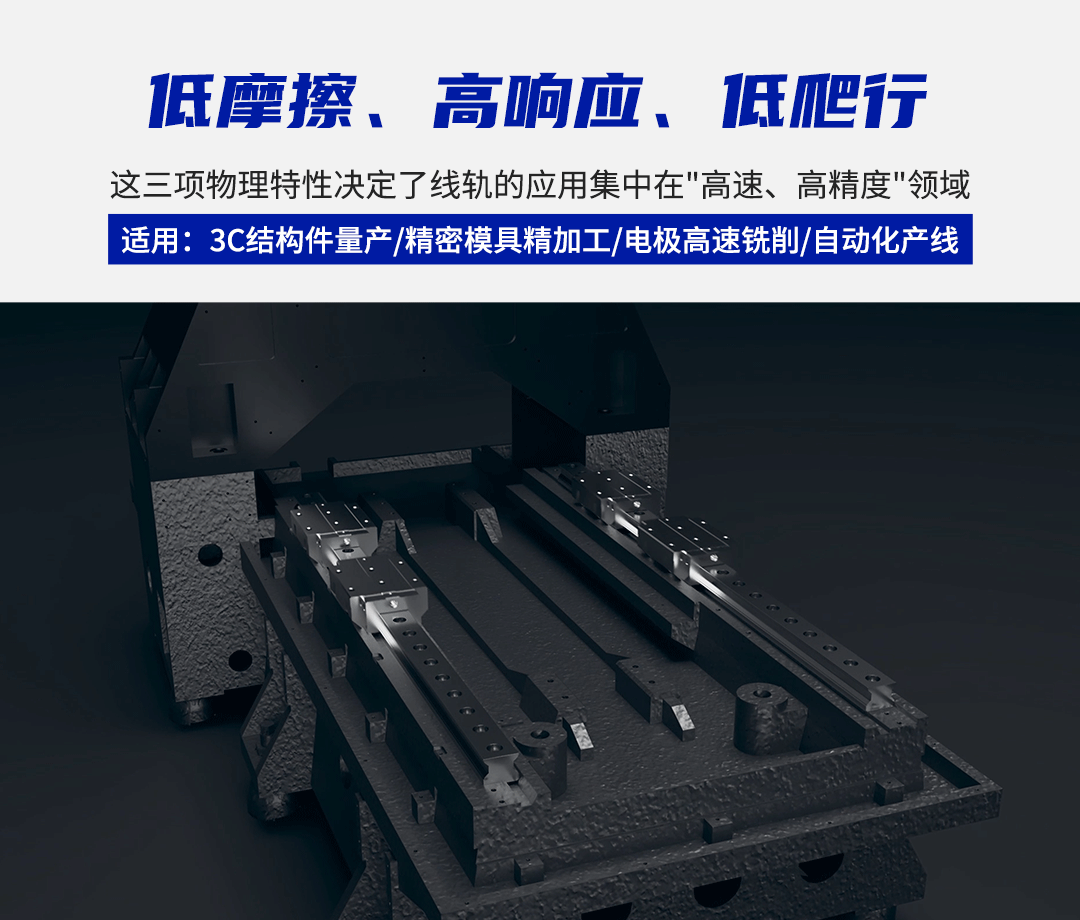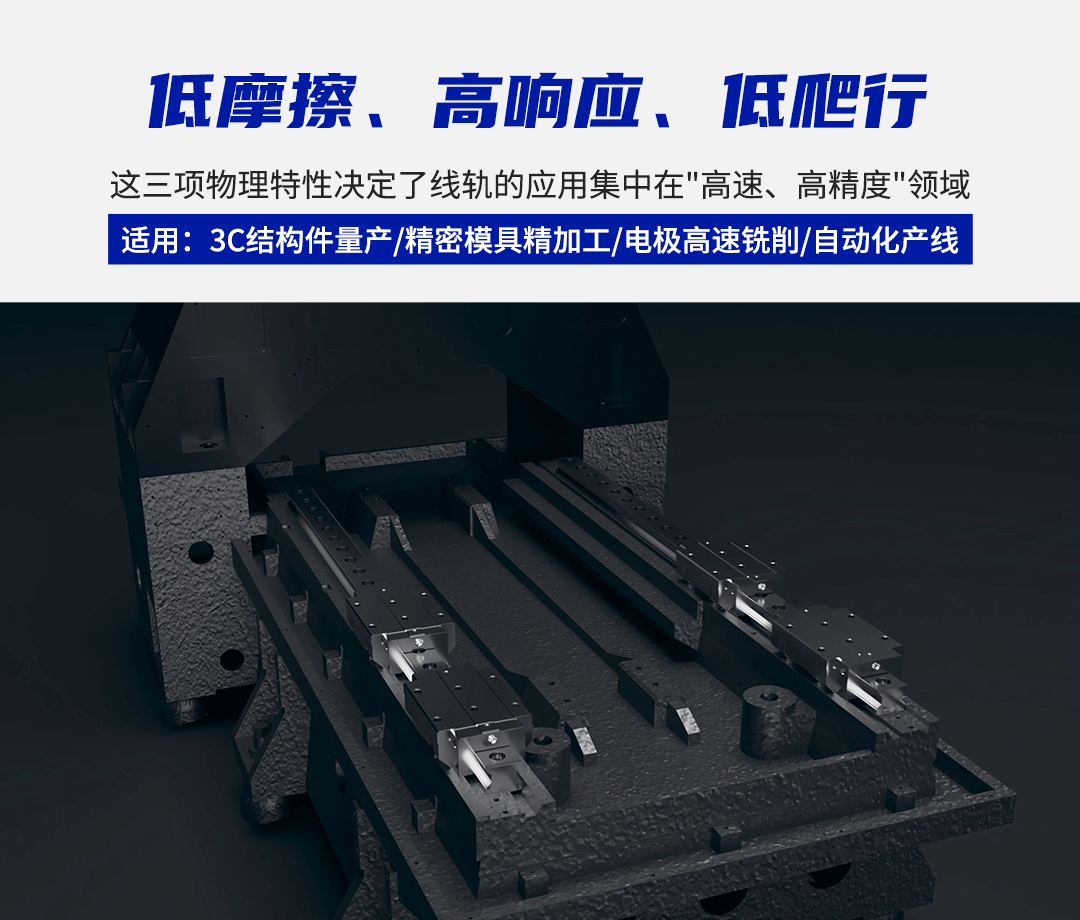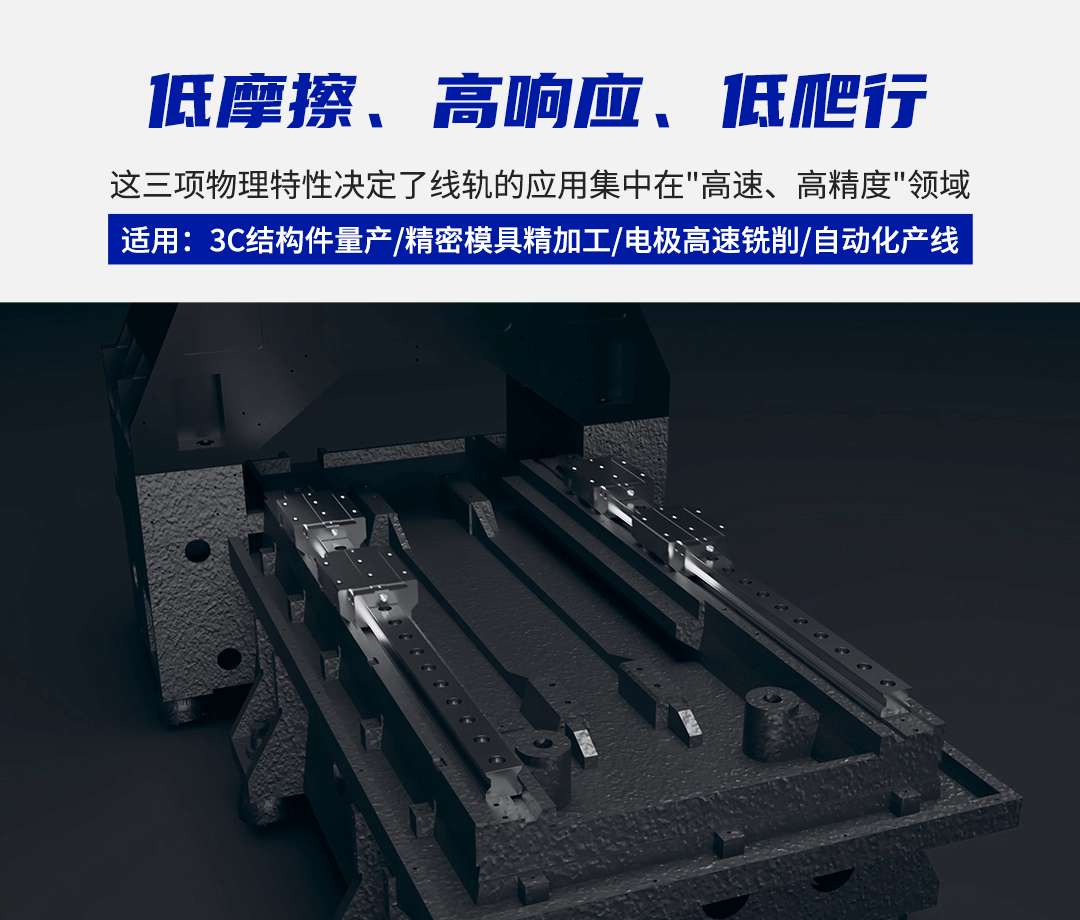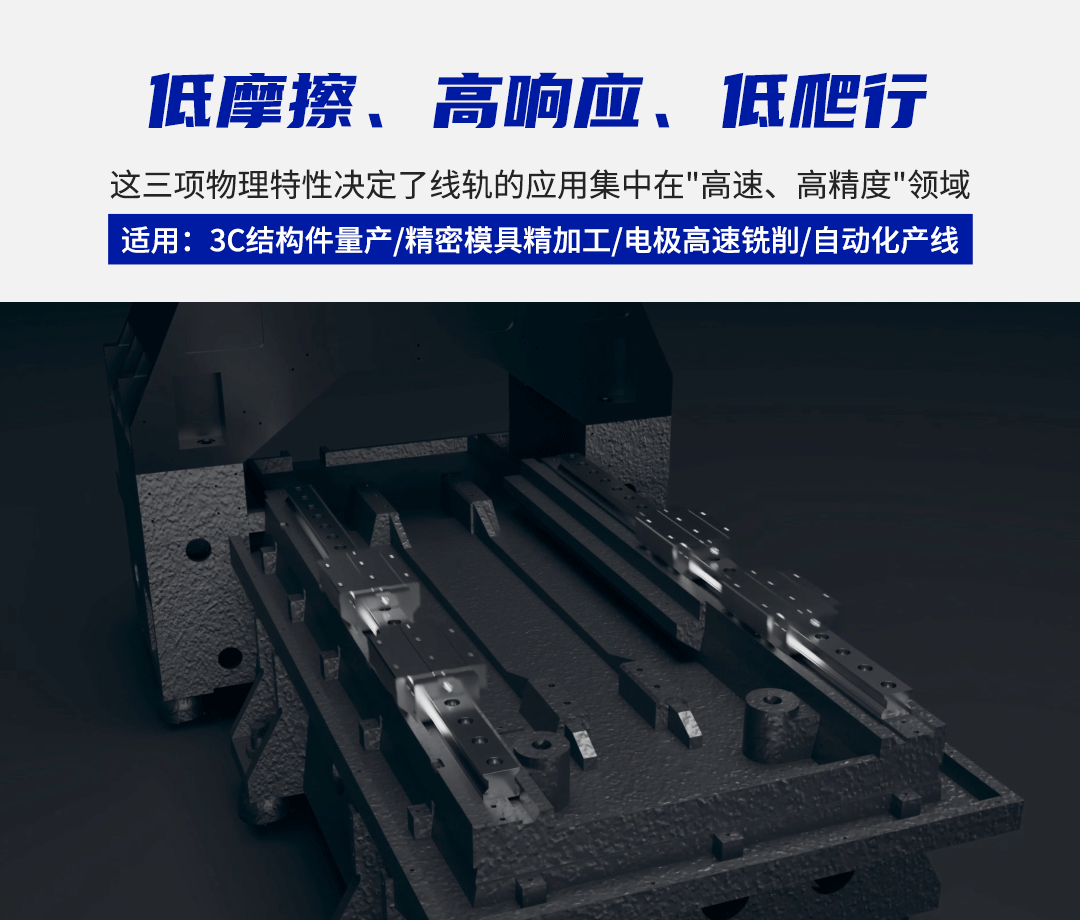
直线导轨以滚珠/滚柱的滚动接触替代滑动摩擦,使摩擦系数大幅降低,且静动摩擦系数差值小,配合滚道优化与预紧工艺可消除运动间隙。基于这一结构原理,线轨摩擦阻力、运行发热和作业磨损更低,不仅能支撑机床高速进给、压缩加工节拍,还可显著改善低速爬行问题,运动平顺性佳,可稳定实现微米级定位精度,保障精密加工的尺寸与表面质量。 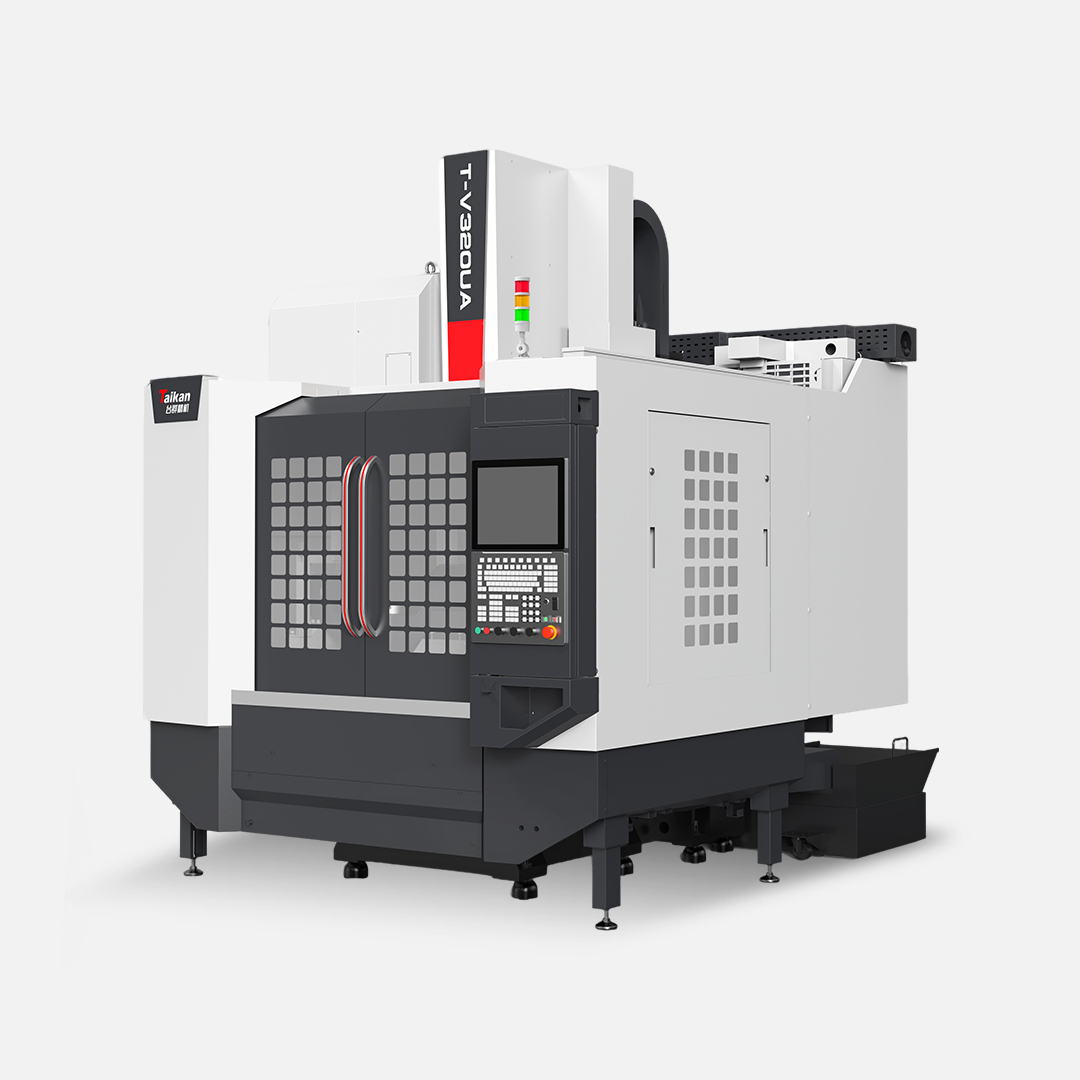
【T-V320UA立式五轴加工中心】
高刚性定柱式机身结构 采用定柱式十字滑台结构,超大稳固底座搭配大跨距人字形立柱;基础大件树脂砂造型、高强度铸铁,高速切削抗震不变形,保障整机刚性与精度稳定。
优异传动导轨配置 三轴采用滚柱线轨,实现高刚性、低摩擦、低噪音;搭配大直径C3预拉中空冷却丝杆,降低热延伸,丝杆轴承自润滑,有效延长部件使用寿命。
高性能主轴与可靠刀库 搭载台群BBT40‑12000r/min直联高速主轴,主轴迷宫结构搭配气幕防护,阻挡切削液进入;配置台群24把刀臂式刀库,运行稳定可靠。
完善防护排屑与脂润滑系统 双侧斜坡后排屑搭配后置双层过滤水箱;配置定量加压式及脂润滑系统,保证全机床各运动部件润滑良好。
二、硬轨导轨:重载重切削的刚性壁垒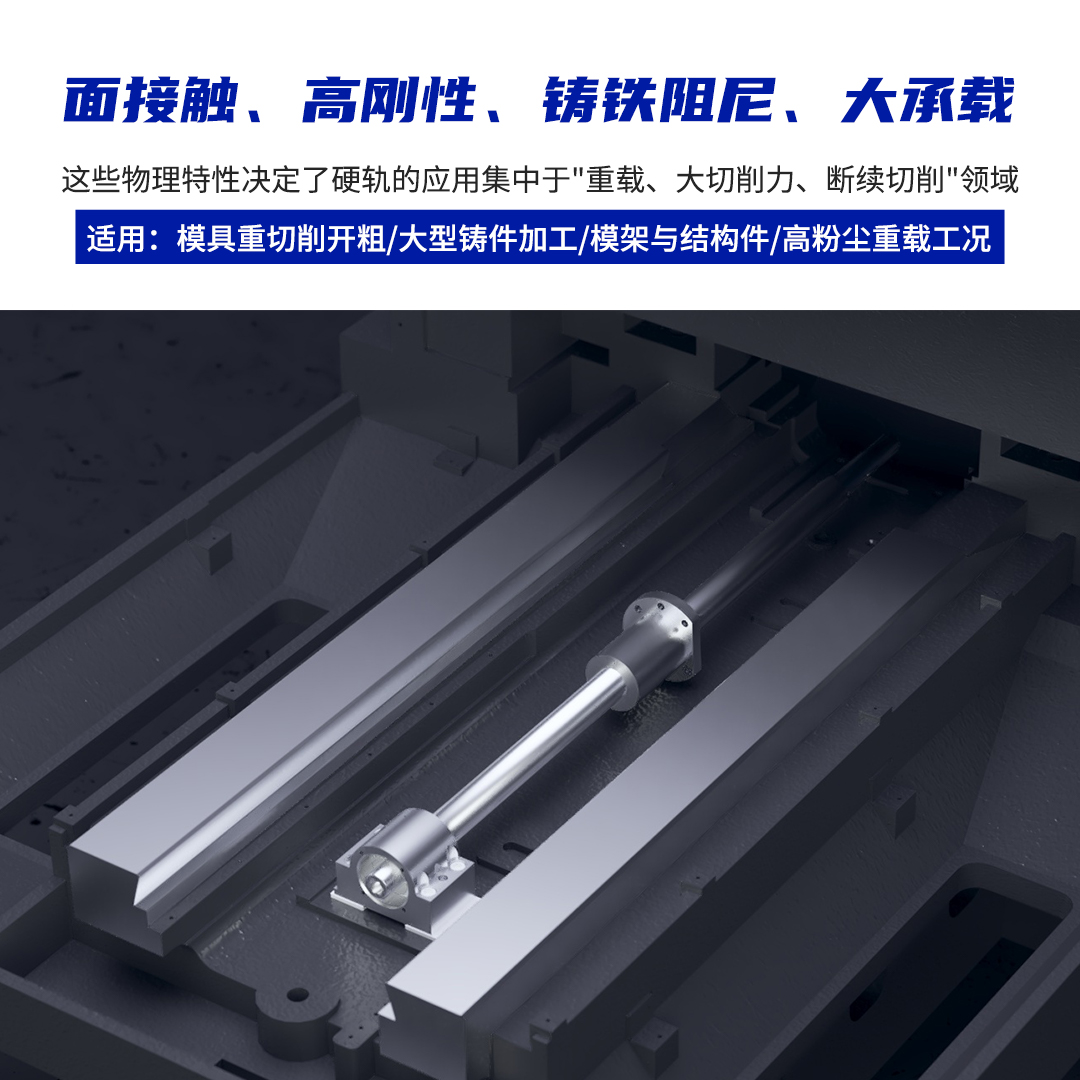
硬轨通过导轨与床身一体化铸造(或镶钢淬硬)工艺,使运动部件直接在导轨面上滑动并形成大面积面接触,从而使切削力均匀分布、单位面积受力大幅降低,同时一体成型有效消除导轨与床身之间的装配间隙与微观位移。依托该原理,硬轨具备优异的重载能力、抗振稳定性与结构刚性,能有效抑制重切削、断续切削产生的工件振纹,减缓刀具磨损,且无滚动体,抗粉尘污染能力更强,适配恶劣加工工况。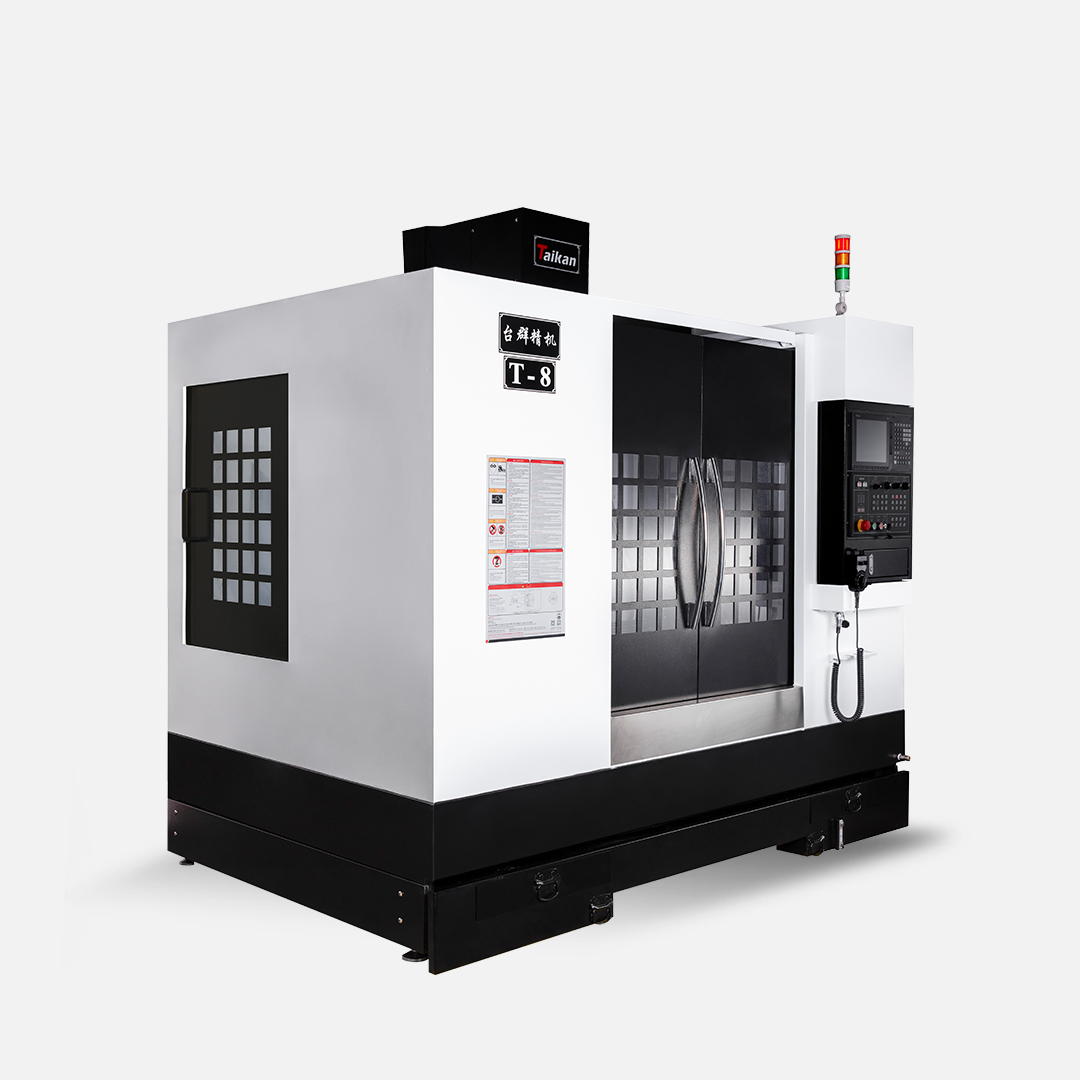
【T-8立式加工中心】
高刚性硬轨机身结构 采用定柱式十字滑台结构,超大稳固底座,大件树脂砂造型、高强度铸铁铸造;三轴矩形硬轨,刚性充足,重切削工况下吸震表现优异。
皮带传动高速主轴单元 搭载台群BT40‑8000r/min皮带式高速主轴,皮带传动可规避电机过热,减少主轴热变形,实现高效切削,降低箱体振动与噪音。
Z轴平衡锤稳定机构 Z轴主轴箱配备中央导引平衡锤装置,高速移动配重无晃动,配重比例精准,优化Z轴电机负载,保障整机加工特性。
三、两线一硬:兼顾刚精的复合方案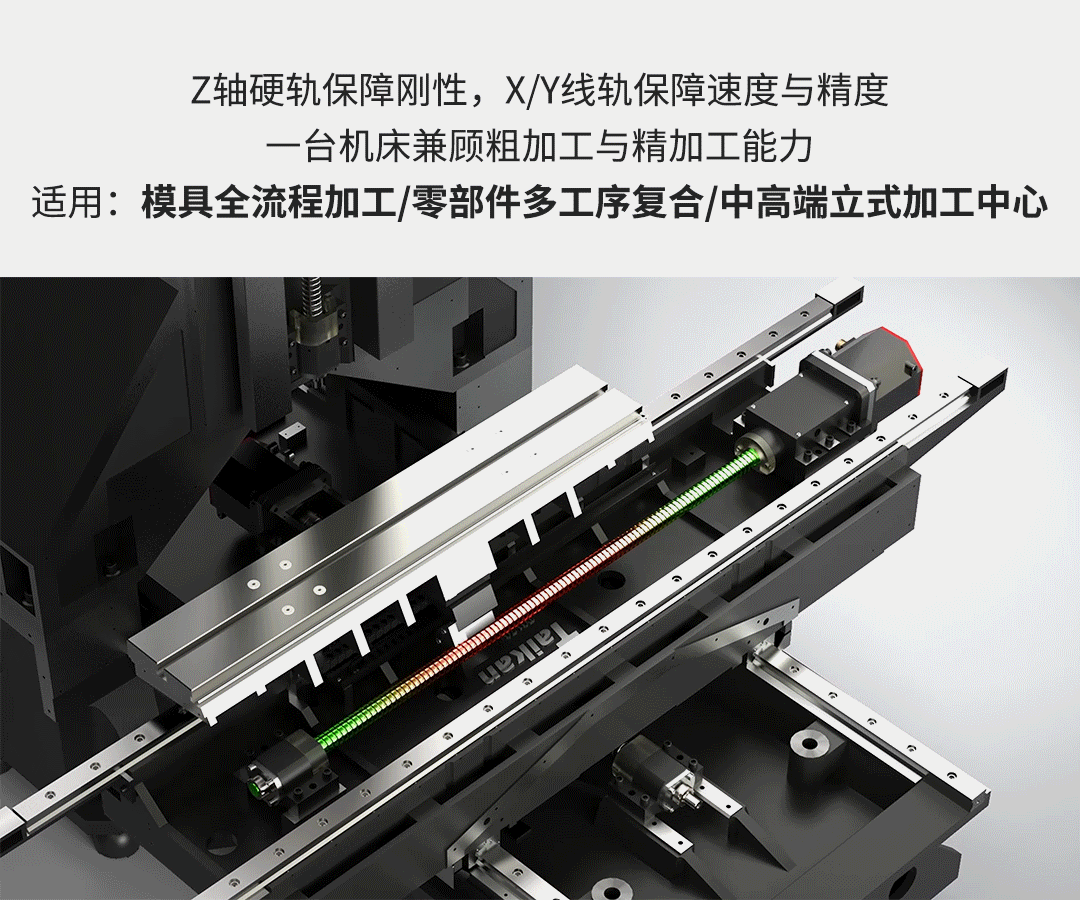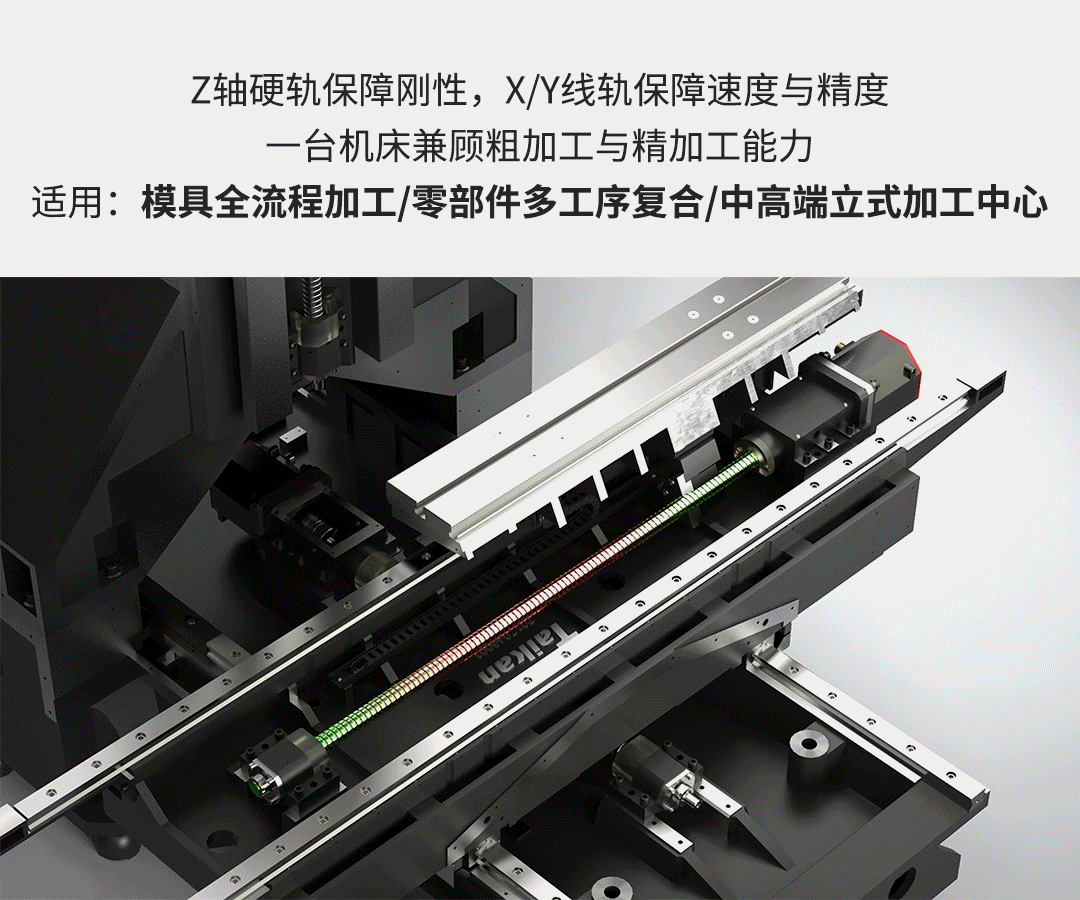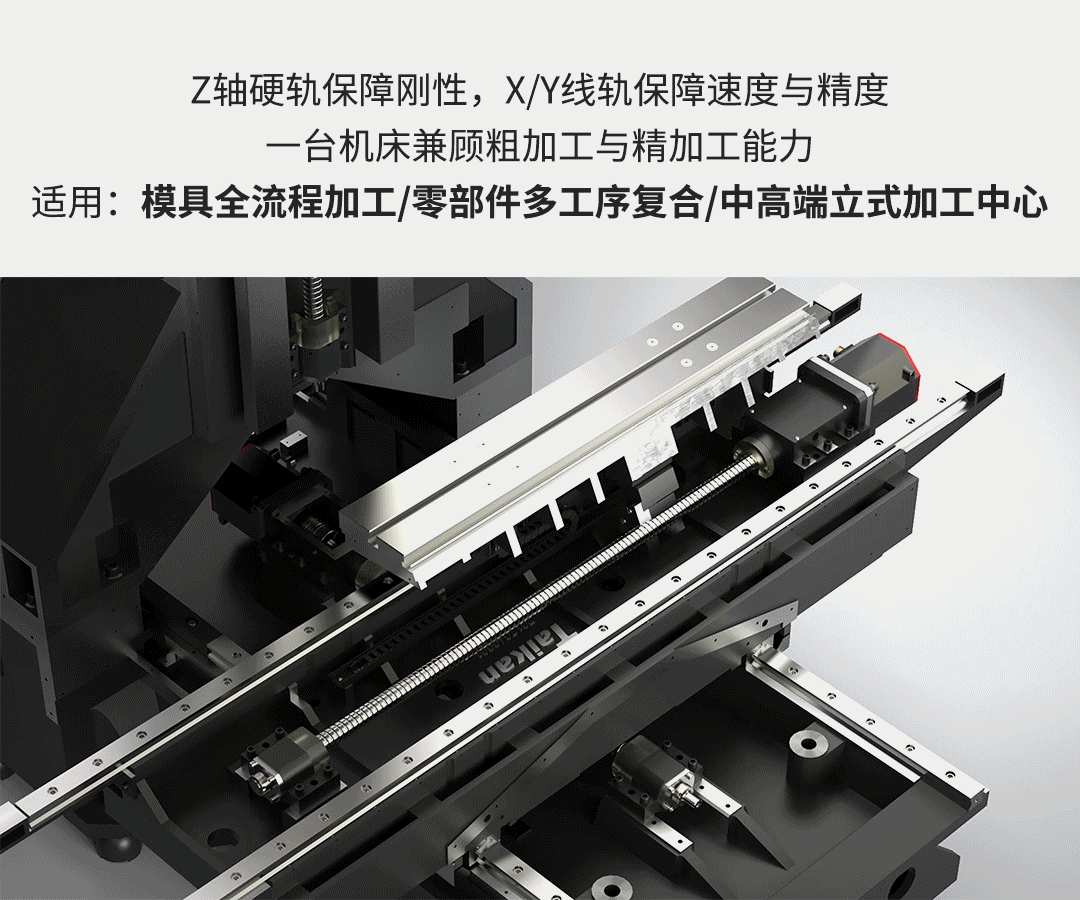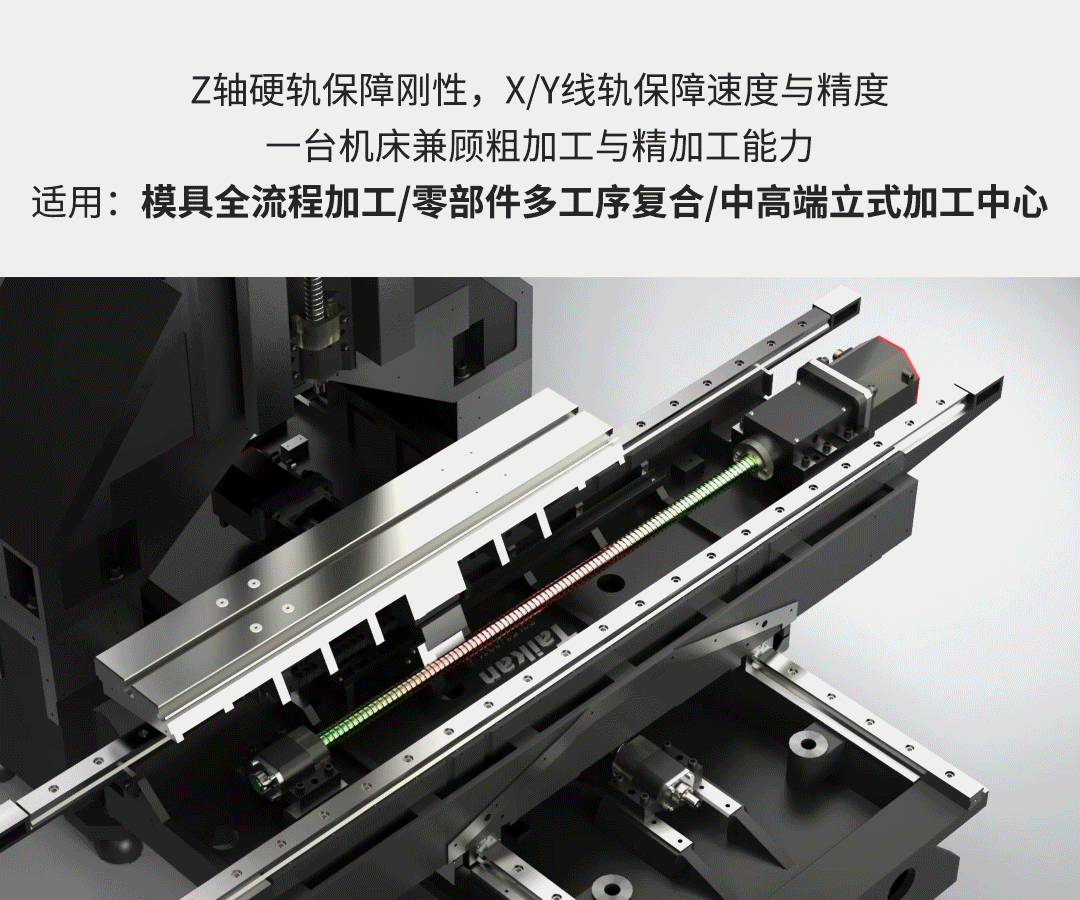
两线一硬配置的核心思路是根据各坐标轴的受力特征分别匹配导轨类型:Z轴搭载硬轨承载垂直切削载荷、实现抗振重载,X、Y轴搭配线轨保障平面高速进给与定位性能。这种结构兼顾粗加工抗振稳定性与精加工平顺精度,可适配从粗加工到精加工的多种工序,有助于减少工序间的工件转序与二次装夹,设备综合适配性更强,但制造工艺复杂度更高、综合成本相对偏高,适配中高端复合加工场景。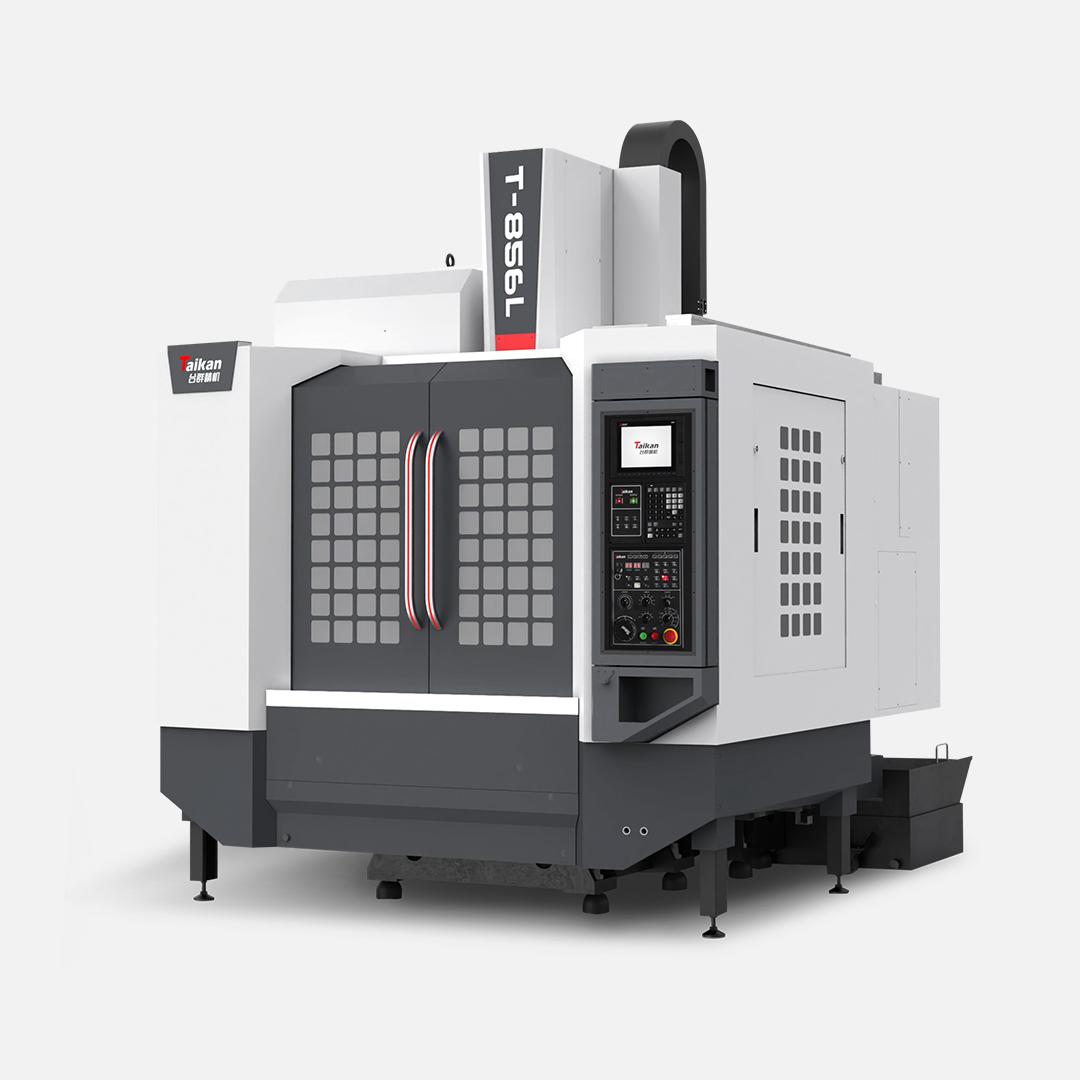
【T-856L立式加工中心】
高刚性铸造机身结构 整机为定柱式十字滑台结构,机身底座稳固,大跨距人字形立柱;大件采用树脂砂造型高强度铸铁,高速切削抗震抗变形,维持稳定加工精度。
复合导轨兼顾高速与重切 X、Y轴采用大规格高精密滚柱线轨,Z轴配置高刚性矩形硬轨,融合线轨高速优势与硬轨刚性优势,可实现重切削,吸震性能优异。
传动与主轴防护设计可靠 C3级预拉丝杆削弱热延伸,轴承采用自润滑;台群BT40‑8000r/min皮带式主轴,配备迷宫+气幕防护,有效阻挡切削液侵入主轴轴承。
稳定可靠刀臂式刀库 搭配台群24把刀臂式刀库,整机核心部件寿命长、运行稳定。
机床导轨选型没有绝对的优劣,核心在于原理特性与加工工况的匹配。精准匹配导轨类型与加工需求,能够最大程度发挥机床核心性能,优化加工效率与成品品质。创世纪完整产品矩阵覆盖各类加工场景,为机加工生产提供高适配、高稳定性的设备解决方案。