

2026-11-20
从入门到高端,台群精机都有靠谱方案
这两年复杂小件越来越多:人形机器人的灵巧手零件和关节壳体、无人机结构件、医疗植入件、光学元件周边件,单件体积不大,但曲面复杂、斜孔多、异形结构占比高。这类零件用三轴机床加工,只能处理朝向正位的几个面,要做侧面和斜面上的孔与曲面,就得反复翻面、重新装夹;小件本身刚性弱,每一次重新定位都会把误差放大。反过来,传统大型五轴加工中心虽然能联动加工,但行程和结构是为大件设计的,拿来做小件,设备成本高、空行程长、节拍慢,并不划算。小件复杂件需要的,是一台把高速加工能力和五轴联动结合起来的设备。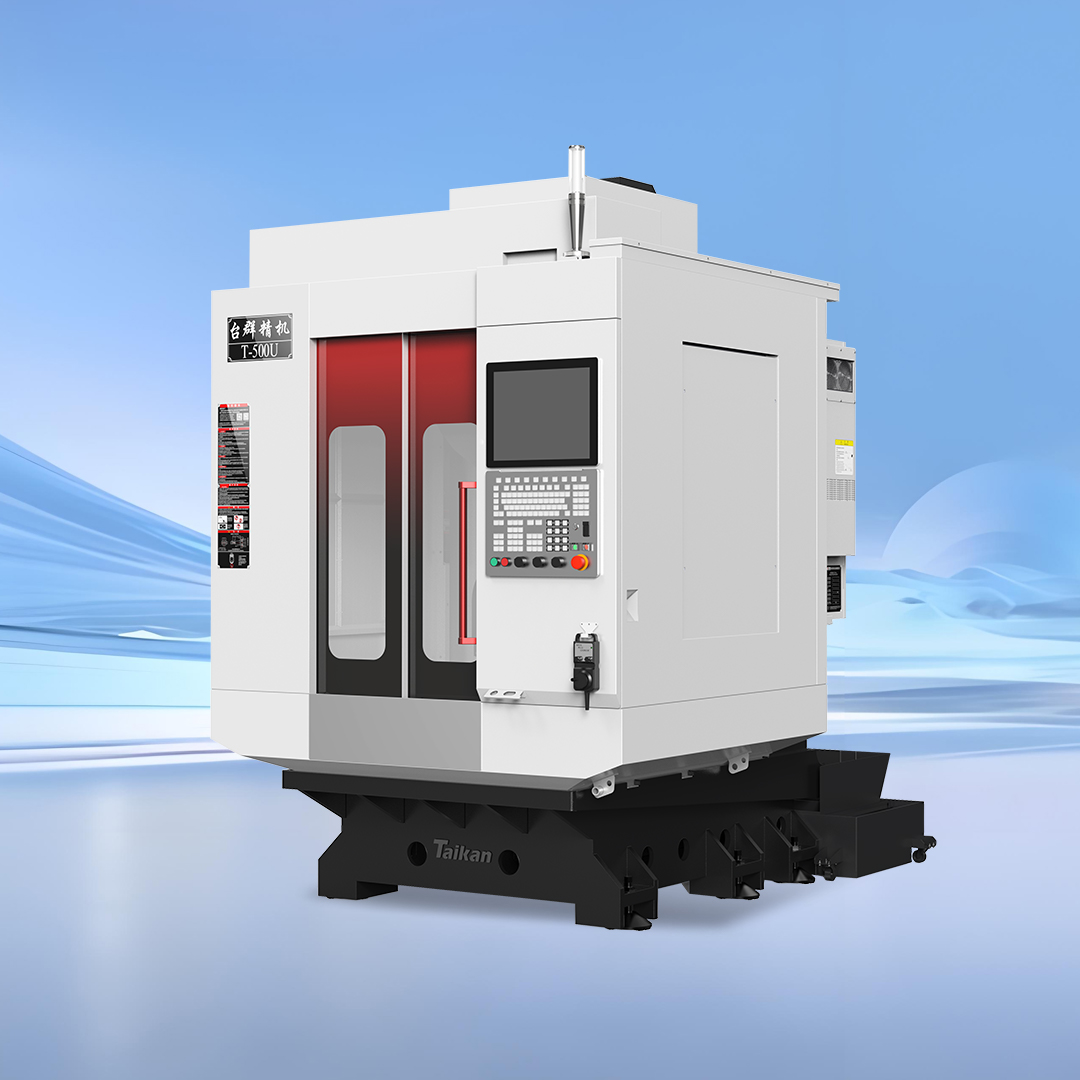
五轴钻攻机正是冲着这个细分场景来的。它保留了钻攻机面向小件的高速主轴和紧凑结构,同时配上双轴转台实现五轴联动:复杂曲面、斜孔、异形结构在一次装夹下完成,不用反复翻面找正。台群 T-500U 就是这一类机型,A/C 轴采用 DD 直驱转台,响应快、定位精度高;主轴为 24000 转直联精密主轴,配陶瓷滚珠轴承,直联驱动减少高速攻牙的误差,小孔和深孔加工更稳。这种组合解决的核心矛盾是:小件要高转速、快节拍,复杂结构又要多面联动,二者在传统设备上往往只能取其一。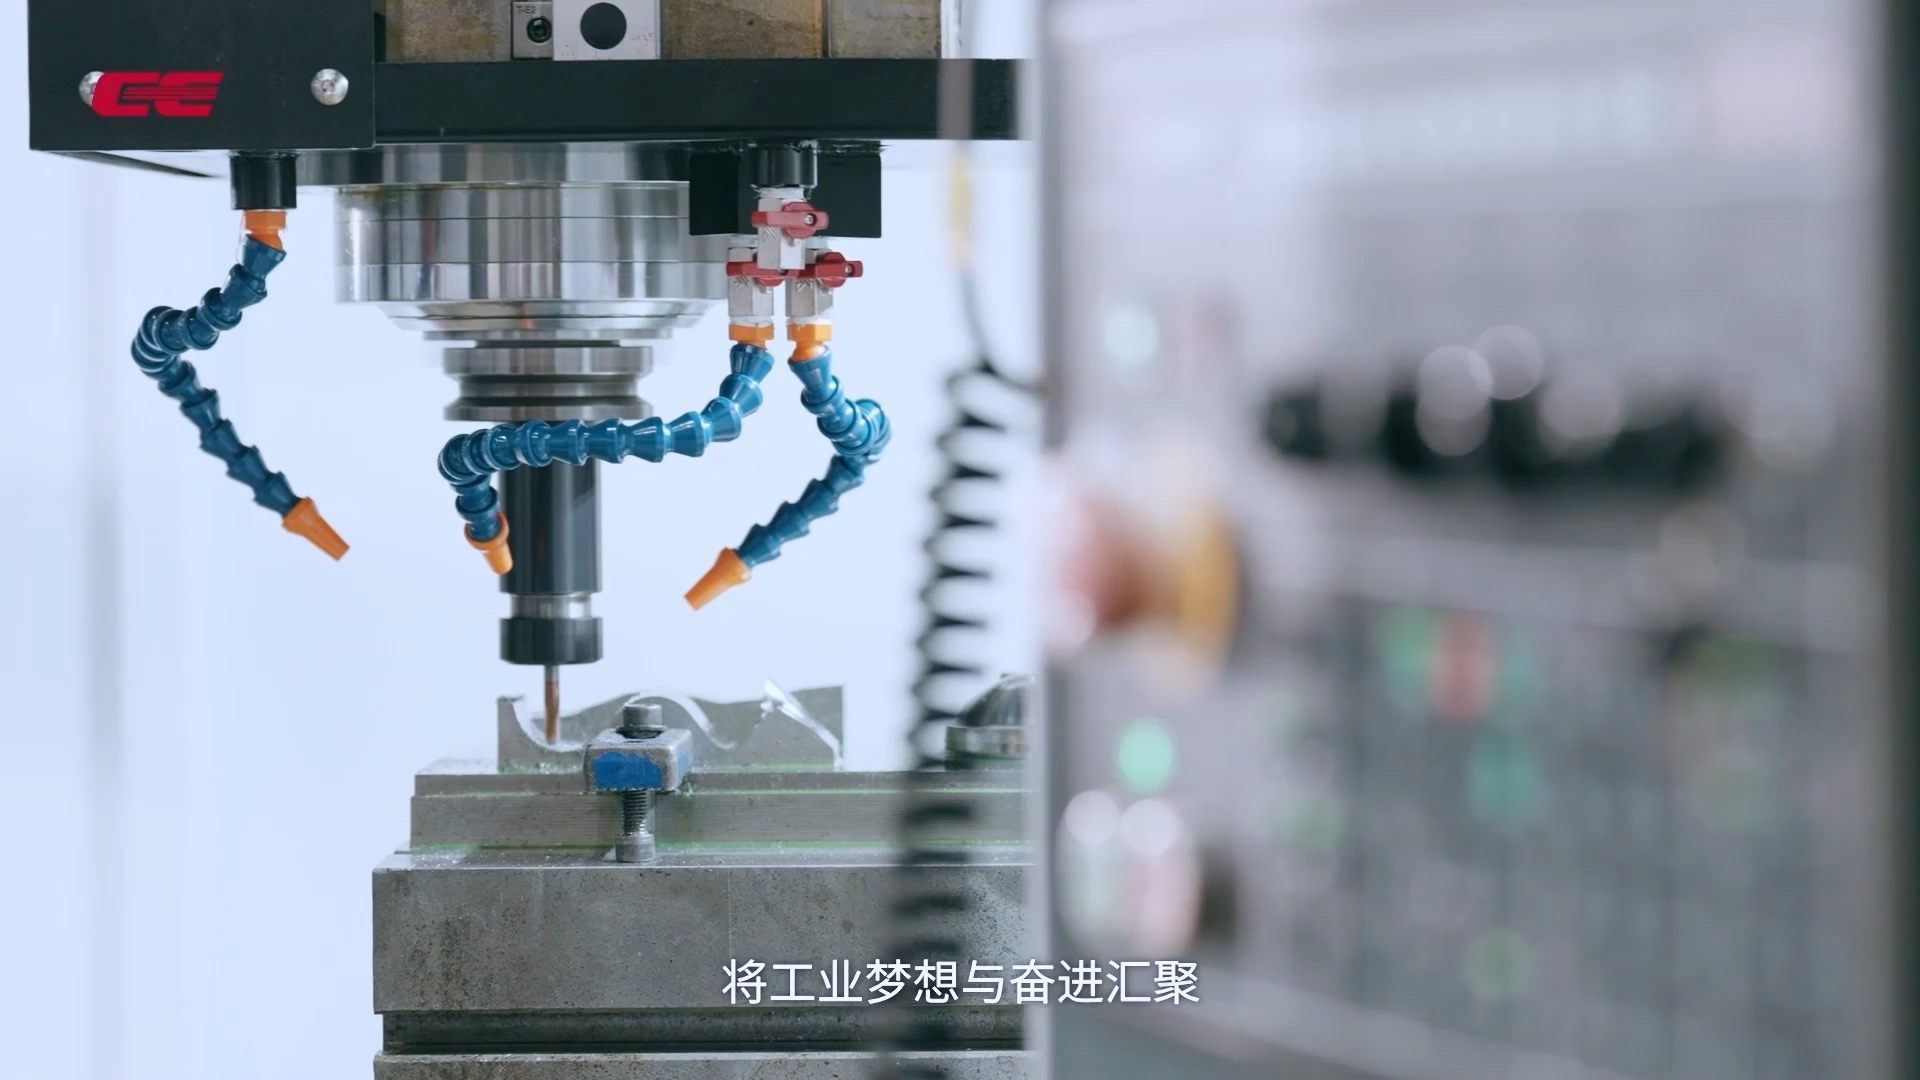
落到具体工况上,这类设备适配的多是铝合金为主的精密小件。床身铸件采用米汉纳铸造工艺并经热处理消除内应力,保证小件切削时的刚性和稳定性;传动环节用精密滚珠丝杠和直线导轨,配合绝对值伺服电机,保证小行程内的定位精度;刀库和换刀速度按小件批量设计,适合小批量、多品种的柔性生产。从机器人关节壳体、手掌壳体,到无人机结构件、数码电子和医疗行业的中小零件,加工逻辑是相通的:一次装夹成型,减少多工序装夹带来的累积误差,把复杂件的一致性控制在同一套工艺里。
需要说明的是,小型五轴钻攻机面向的是机器人、无人机、医疗这类增量场景,并不是传统大件五轴的替代品,两者加工的零件尺寸和刚性要求并不相同。设备平台只是基础,复杂小件能不能稳定交付,还要看 CAM 编程、工装方案和批量一致性的配合。这类新场景的工艺还在成熟过程中,国产设备在小件五轴联动上的经验积累,也要靠一批批实际订单去验证。能把复杂小件 "做出来" 是第一步,能不能 "稳定做出来、批量做出来",才是这个品类接下来真正要过关的地方。