

2026-09-12
以毫秒提速 · 以刚性稳产 | 台群T-500系列钻攻机高效驱动量产
早年的机械加工车间,分工序是很常见的思路:铣床铣面、钻床钻孔、攻丝机攻牙、镗床镗孔,一道工序对应一台设备。一个零件要在这些设备之间反复周转,每换一道工序就重新装夹、重新找正。工序分散带来的问题很直接:设备台数多、车间占地大、装夹次数多,每一次定位都带入误差,半成品在设备之间来回搬运,交付周期也被拉长。零件越复杂,这种分散模式的效率损耗越明显。台群精机立式加工中心正是在这个背景下,把分散工序收拢到一台设备上来完成。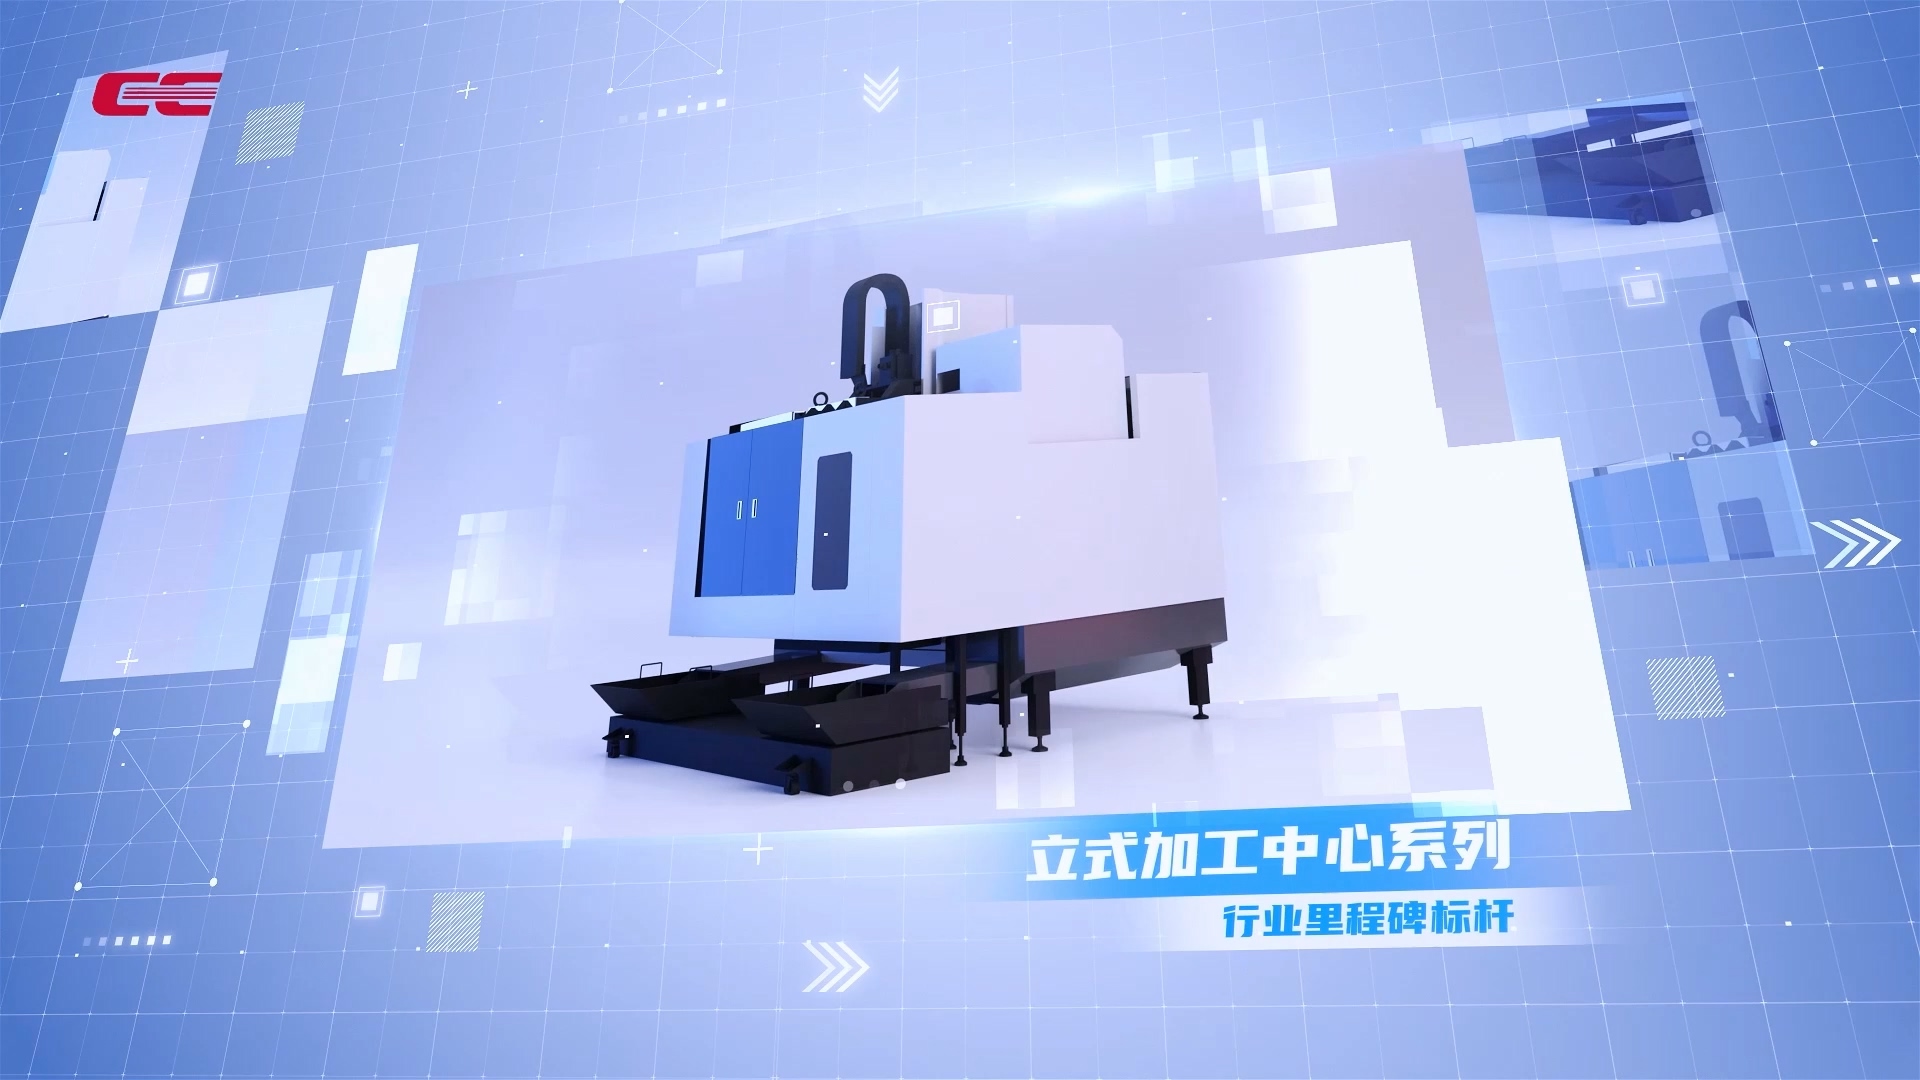
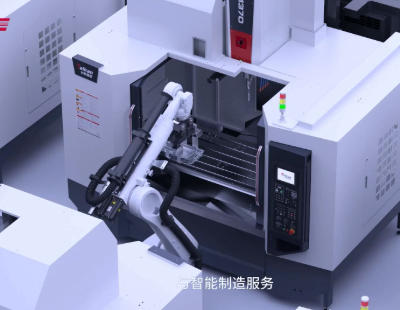
立式加工中心解决的,就是把多道工序集中到一台设备上。工件一次装夹定位之后,刀库根据程序自动换刀,依次完成铣面、钻孔、攻丝、镗孔、倒角等不同工序,中途不需要再搬动设备、重新找正。对中小型箱体、壳体、盘类、阀类和模具零件来说,立加是工序集中最典型的加工载体 —— 这些零件工序类型多,但轮廓尺寸不算大,正好落在立加的工作台行程和主轴能力范围内。台群精机立加围绕这类零件的加工特点设计,刀库容量、主轴规格和工作台行程都按多工序需求匹配,覆盖常规中小型零件的铣、钻、攻、镗各类加工。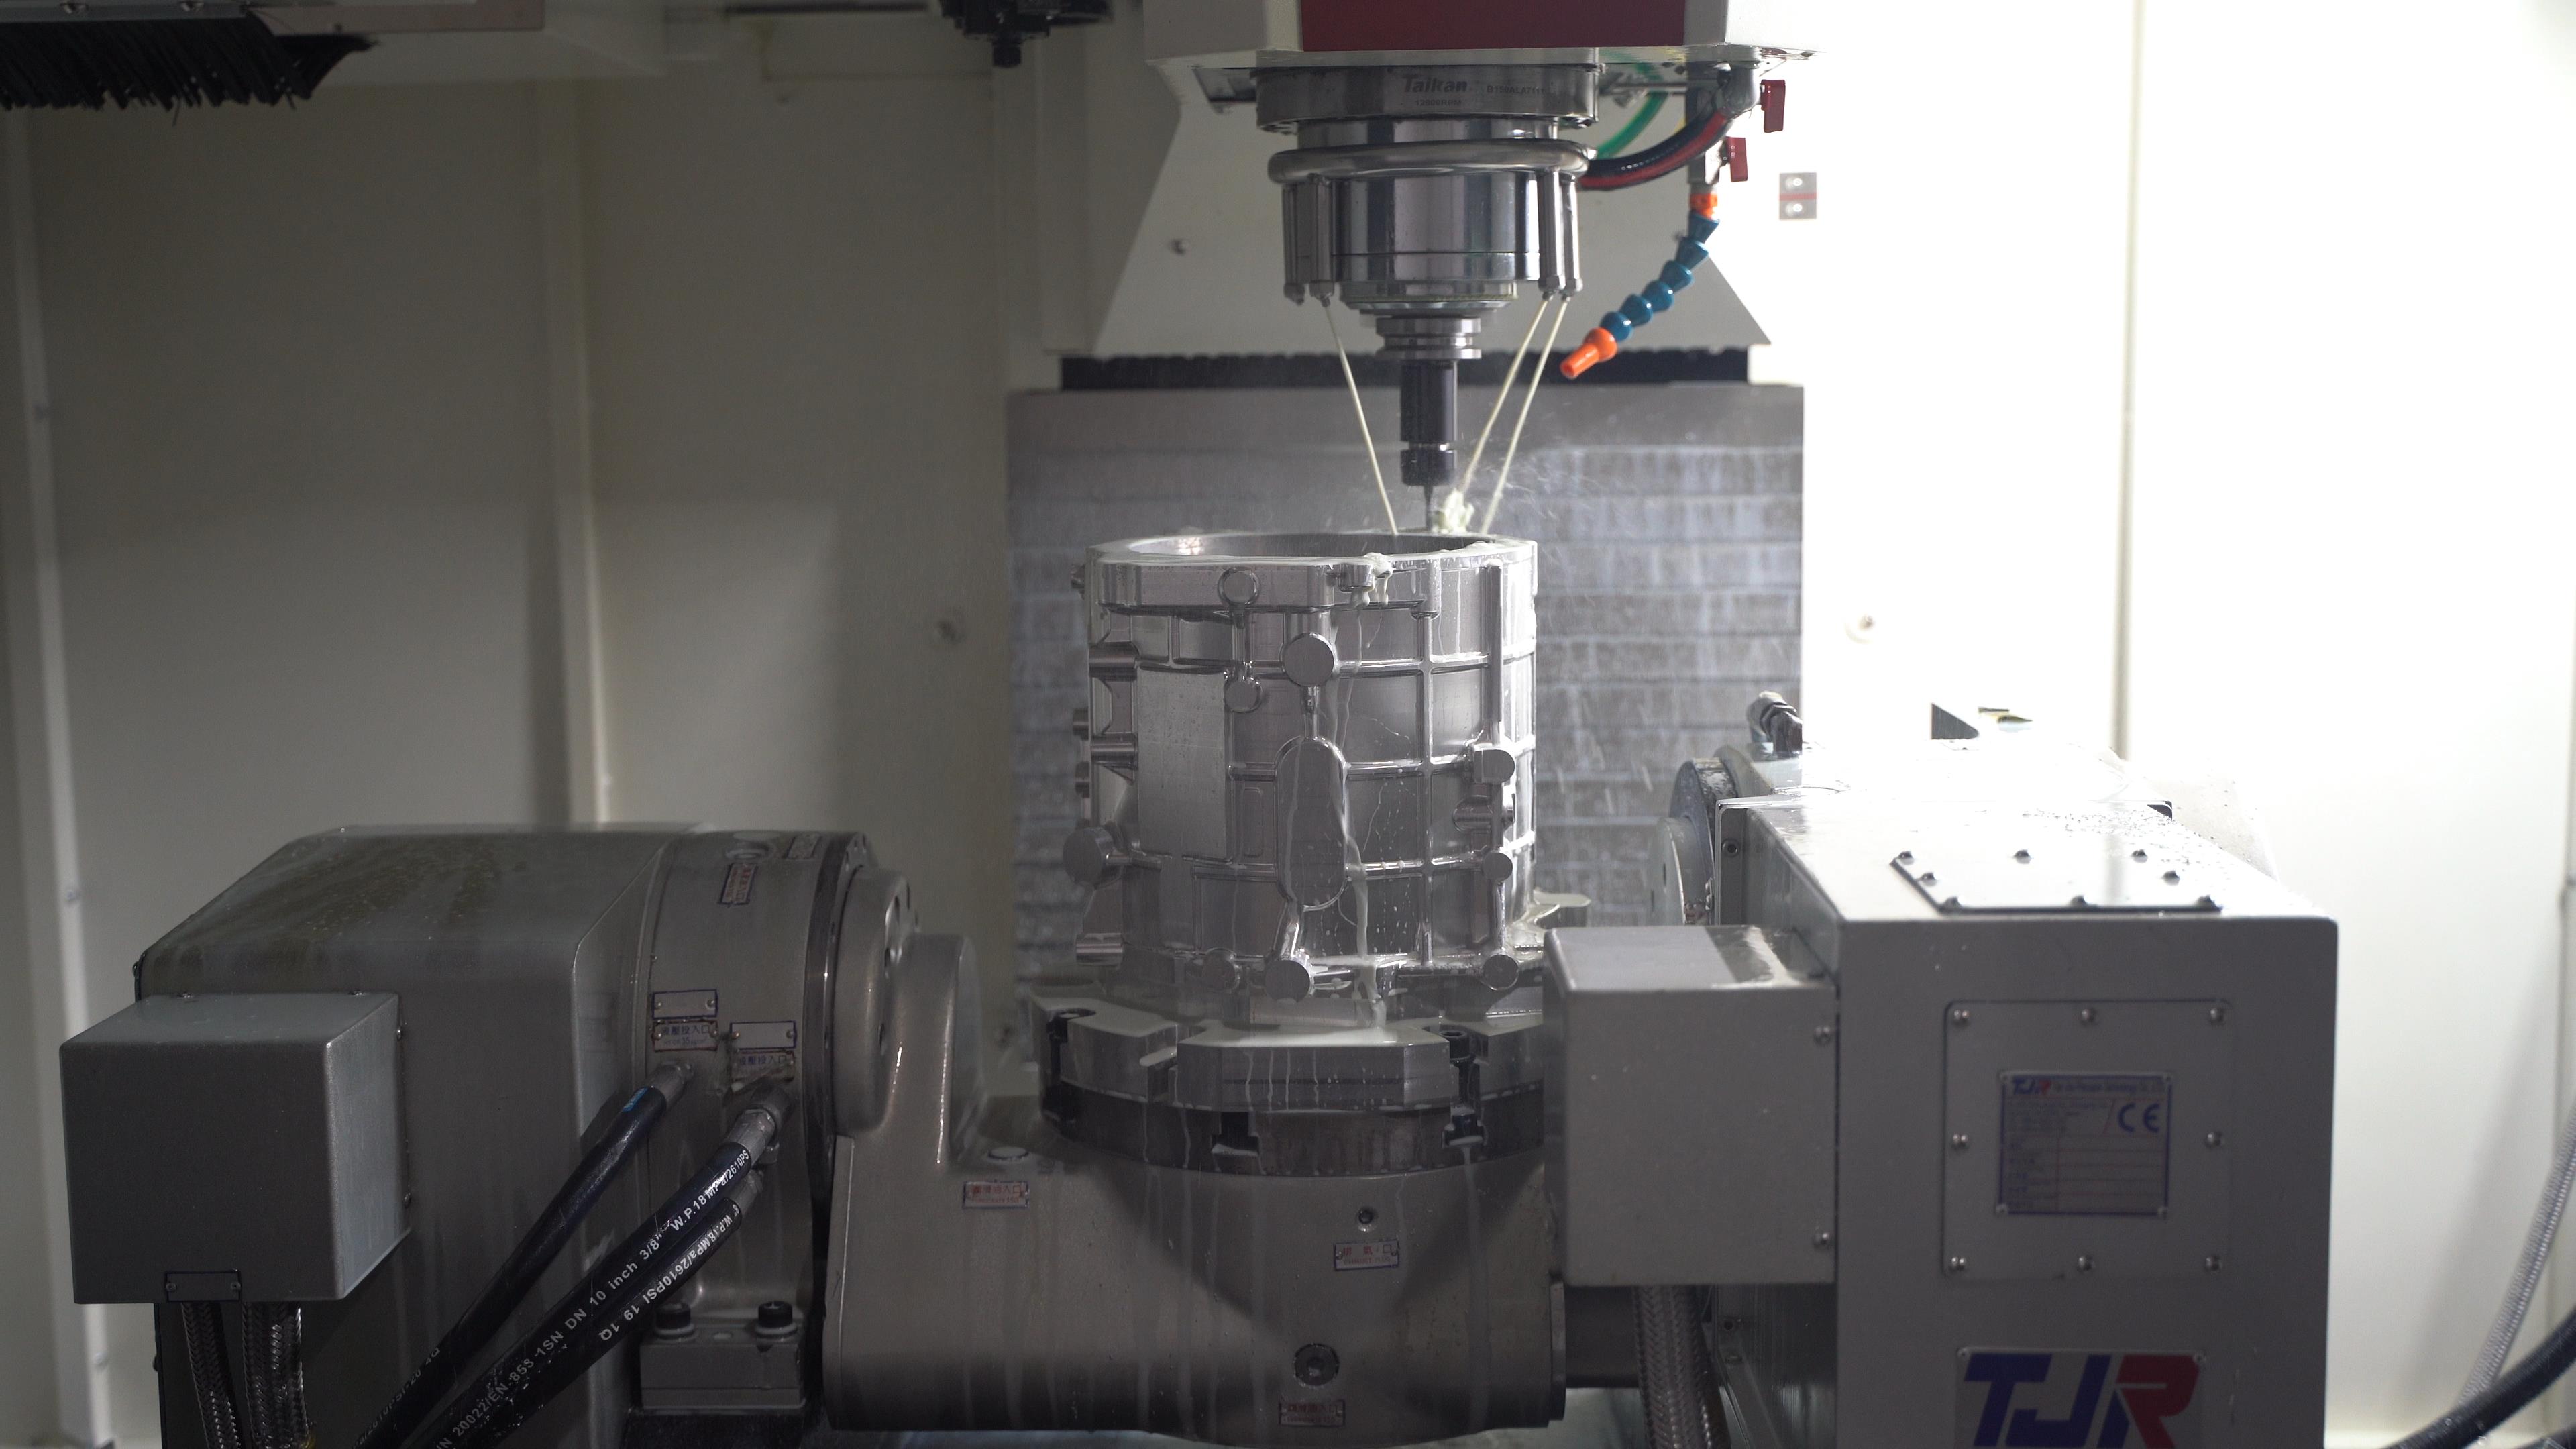
工序集中落到工厂的日常生产里,收益是几条线同时体现的。设备台数减少,对应的车间占地、配套操作人员和设备维护压力也随之压缩;装夹次数减少,累积定位误差降低,同批次零件的一致性更好;半成品周转环节少了,在制品库存和交付周期都能缩短。这也是立加成为通用加工车间主力机型的原因:一台设备顶替过去多台专机的分工,而不是只承担单一动作。台群精机在立加品类上积累了多年的批量装机经验,程序编排后可按批次重复调用,操作人员换品种时不需要重新走一遍调试流程。
需要客观说明的是,工序集中并不是万能方案。超大工件、重切削工序、超高精度或复杂曲面加工,仍要靠龙门、五轴或专用设备配合,一台常规立加覆盖不了全部场景。另外,工序集中对设备刚性、刀库可靠性和程序编排的要求也更高:机床刚性不足,多工序叠加后振动和变形会被放大;刀库换刀不稳,集中加工反而会把风险放大到整批零件上。台群精机在立加产品上沿用成熟的铸件和传动配置,就是为了把多工序叠加的刚性基础打牢;工厂判断自己是否适合用立加做工序集中,还是要回到零件类型、材料和批量上来,而不是单纯追求一机多用。