

2026-11-20
从入门到高端,台群精机都有靠谱方案
在 3C 加工车间里,一个手机中框或摄像头模组的完整加工,往往要经过粗铣、精铣、钻孔、攻丝、倒角等十几道工序,每换一道工序就要换一次刀。一个零件换十几次刀,换刀时间在整个加工节拍里占掉多大比例,车间主任心里有本账。如果每一次换刀多花一秒,一台设备一天两班跑下来就是几十分钟的空耗;一条产线上几十上百台设备,累积起来的产能损失是按件数算的。所以换刀速度从来不是一个孤立的技术参数,它直接换算成每天能出多少件。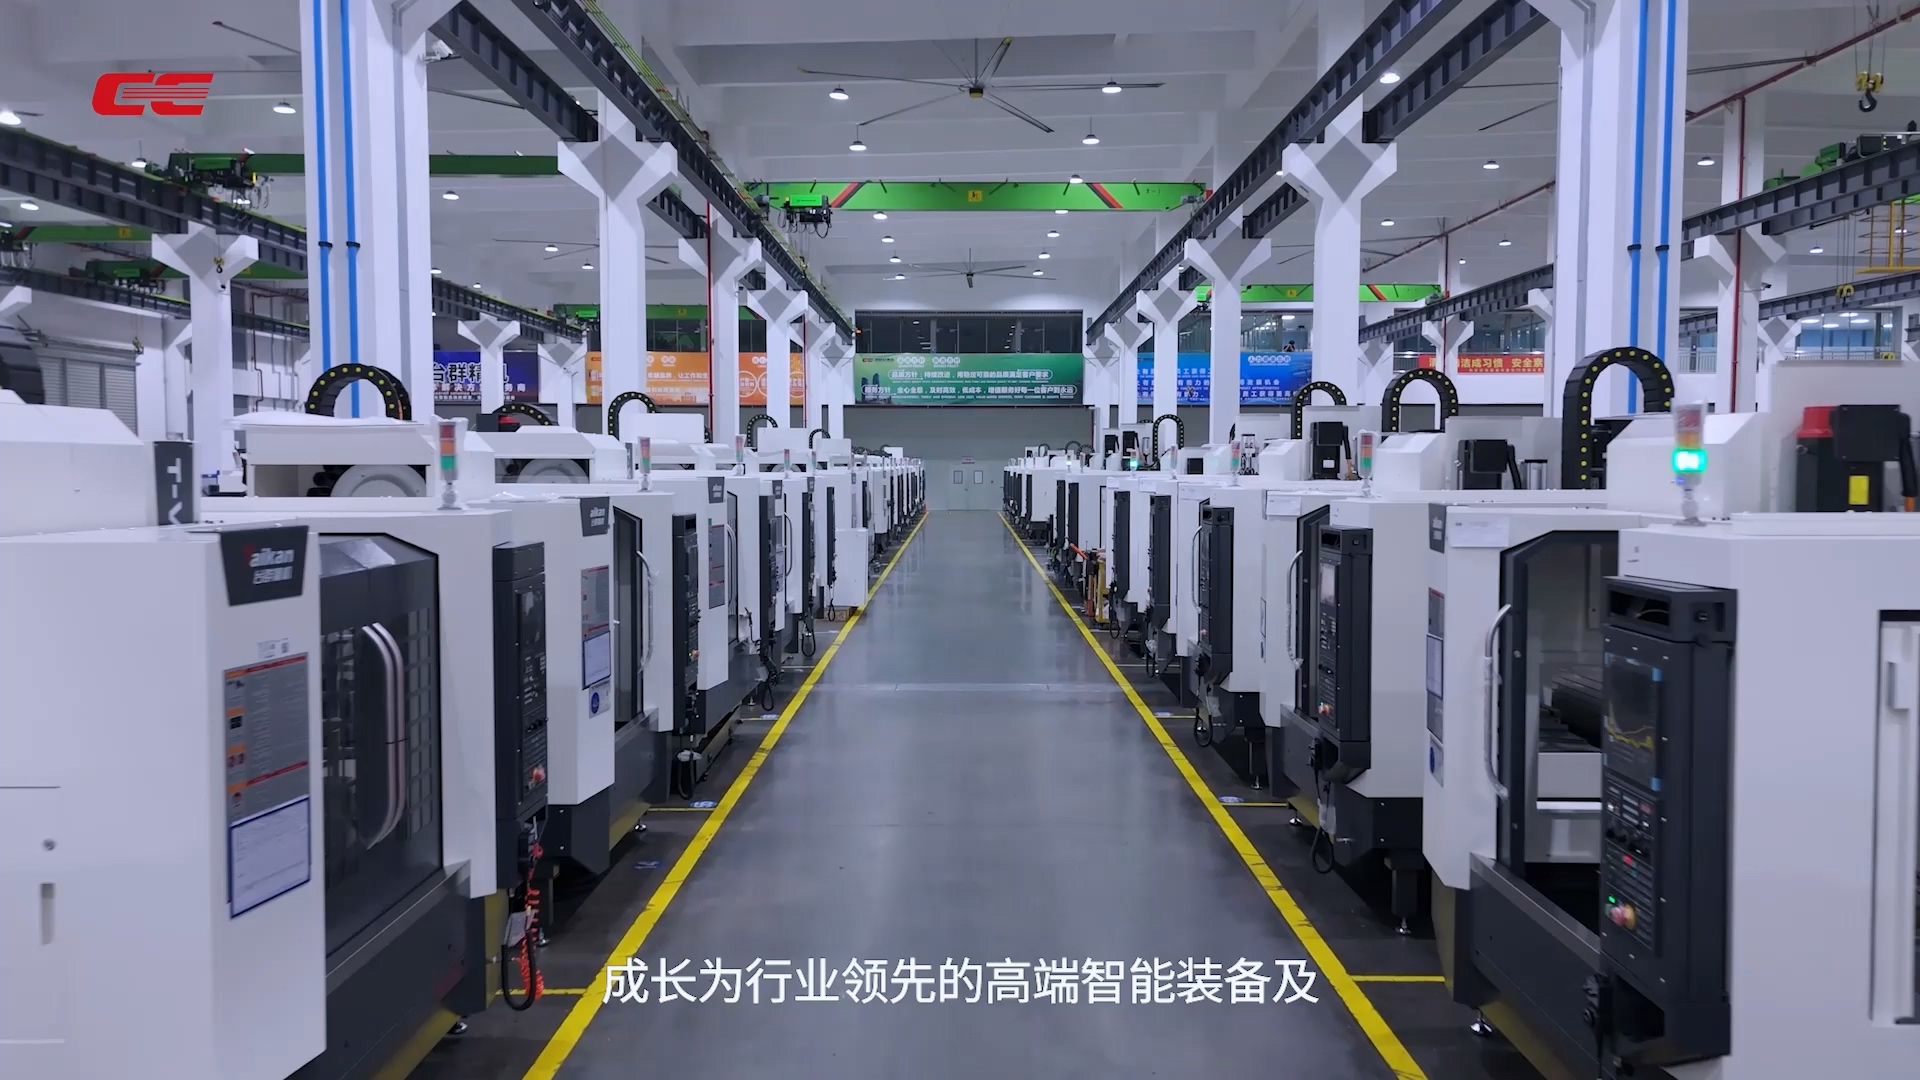
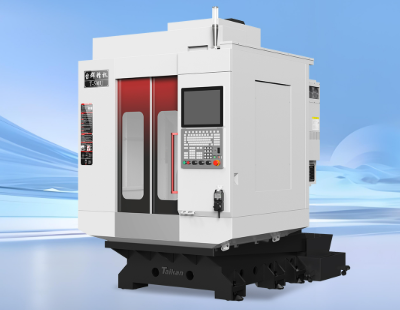
换刀快这件事,表面上看就是刀库转一下、主轴退出去、新刀装上来,但背后是一整套运动系统的协同。刀库定位要准、机械手抓刀要稳、主轴启停要快、工作台和主轴的走位要少绕路 —— 任何一个环节慢半拍,整个换刀循环就被拉长。台群在钻攻机上的迭代,很大一部分工作就是在压缩这个循环时间:从刀库结构的优化,到主轴启停逻辑的调整,再到整机运动路径的重新规划,每一项改动都是为了把空行程压到最短。这种优化不是某一次设计上的突破,而是十几年里在客户产线上反复打磨出来的。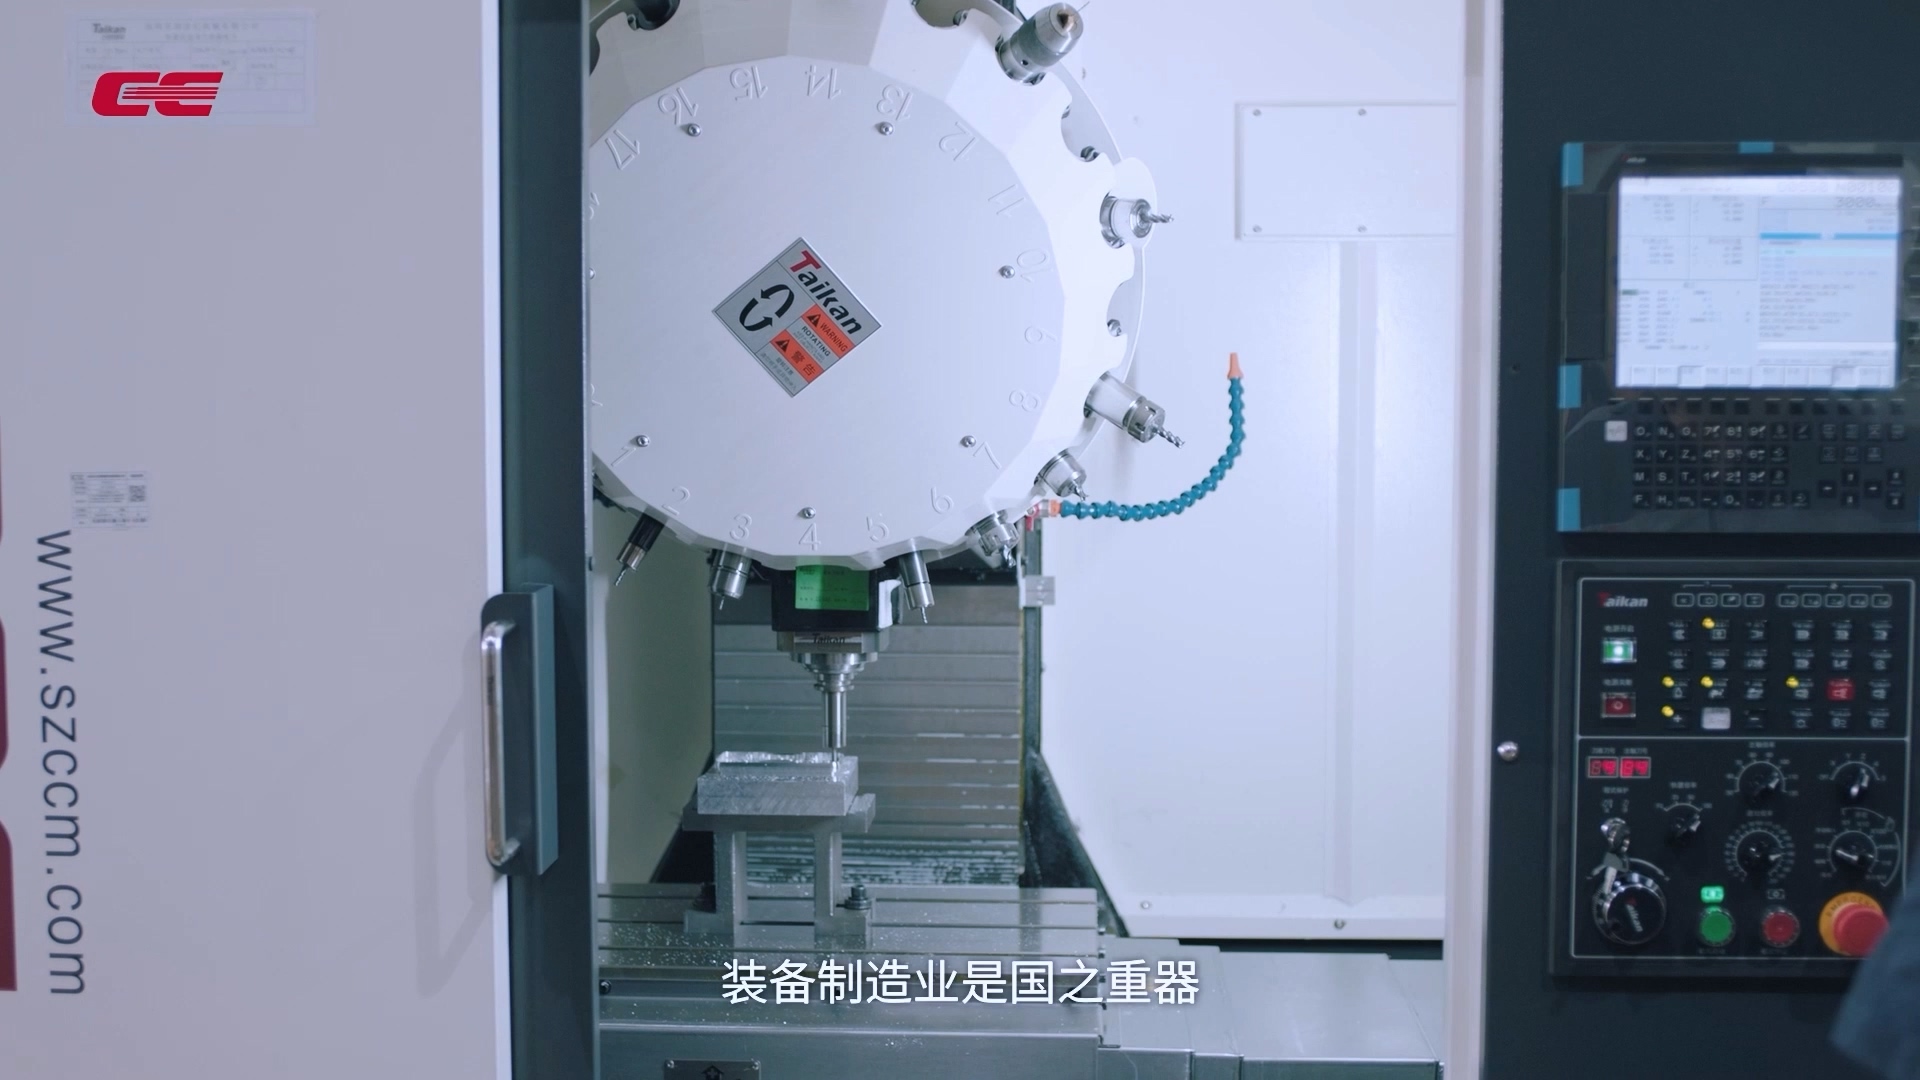
工厂真正认的不是 "换刀快" 这三个字,而是这背后算得过来的账。一台钻攻机如果换刀循环比竞品快一秒,按一个零件换十次刀、一天两班十六小时计,一天就能多出几十件的有效产出。对 3C 供应链那种按订单排产、按节拍出货的模式,多出来的产能就是实打实的利润。这也是为什么台群钻攻机在 3C 行业装机密度高 —— 工厂不是为参数表买单,是为每天多出来的那批零件买单。参数再好,不能折算成产能,对车间来说就没有意义。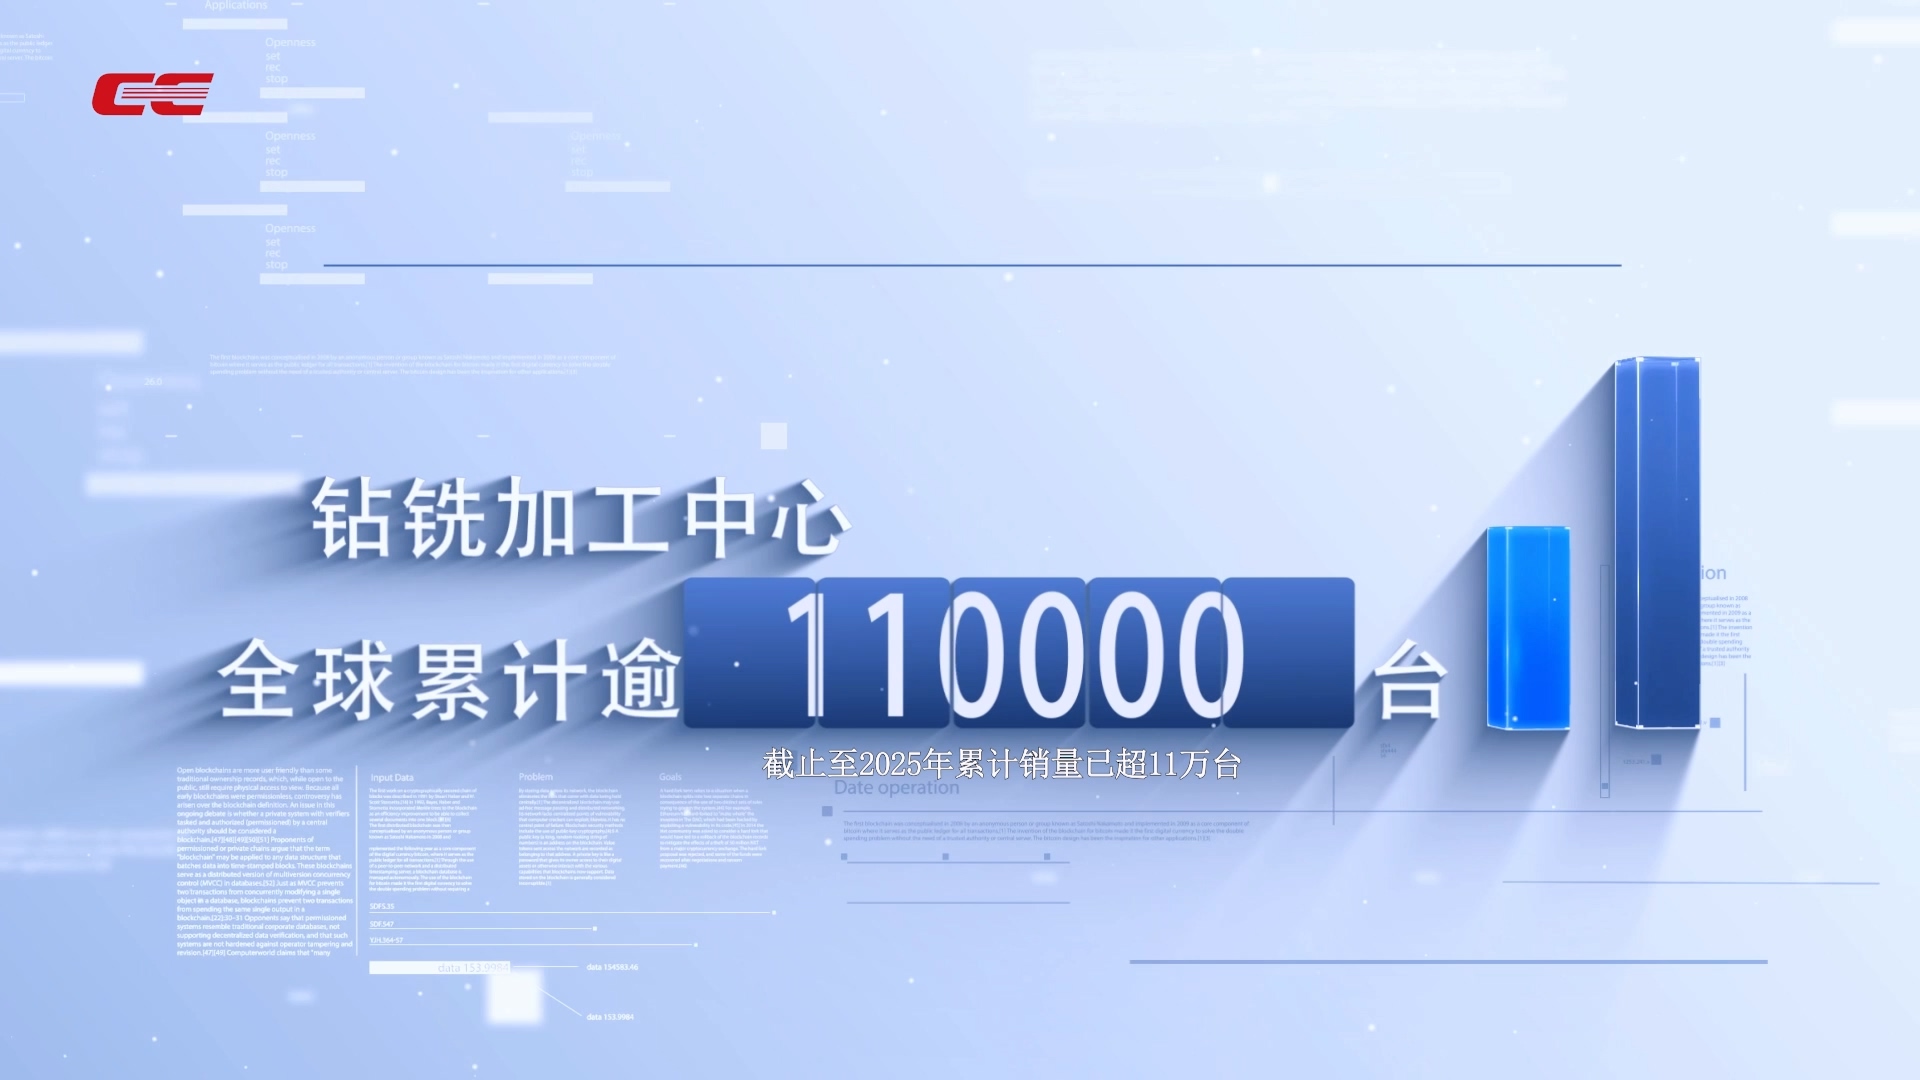
换刀快只是一个表象,真正的竞争力在于整机运动系统的协同优化能力。刀库、主轴、工作台、数控控制逻辑,单点提速不难,难的是把它们串成一个高效的整体循环。台群在钻攻机这个品类上做了十几年,积累的就是这种系统级的协同经验。但也要看到,钻攻机的换刀速度已经在逼近这个品类的物理极限,下一个竞争点会转向五轴复合加工、一次装夹完成多工序 —— 那是更高维度的产能竞赛,比拼的不再是单次换刀快多少,而是整道工序能不能在一次装夹里做完。台群能不能把钻攻机上积累的运动控制经验迁移到五轴机床上,才是接下来真正的看点。