

2026-09-12
以毫秒提速 · 以刚性稳产 | 台群T-500系列钻攻机高效驱动量产
型材加工中心和普通立式加工中心的区别,首先在加工对象上。普通立加处理的是中小型箱体、盘类、模具件,零件轮廓基本在一个工作台尺寸以内;型材机面对的是长条形、大跨度的工件 —— 铝合金门窗幕墙型材、汽车框架型材、电池托盘、设备边框、轨道结构件,这类零件长度往往是普通立加行程装不下的。长件加工有一个绕不开的问题:如果用短行程设备分段装夹、多次翻面,每次重新定位都会带入累积误差,而且装夹和找正的时间占掉了一大部分节拍。型材机存在的意义,就是把这种长件放到一次装夹里加工完。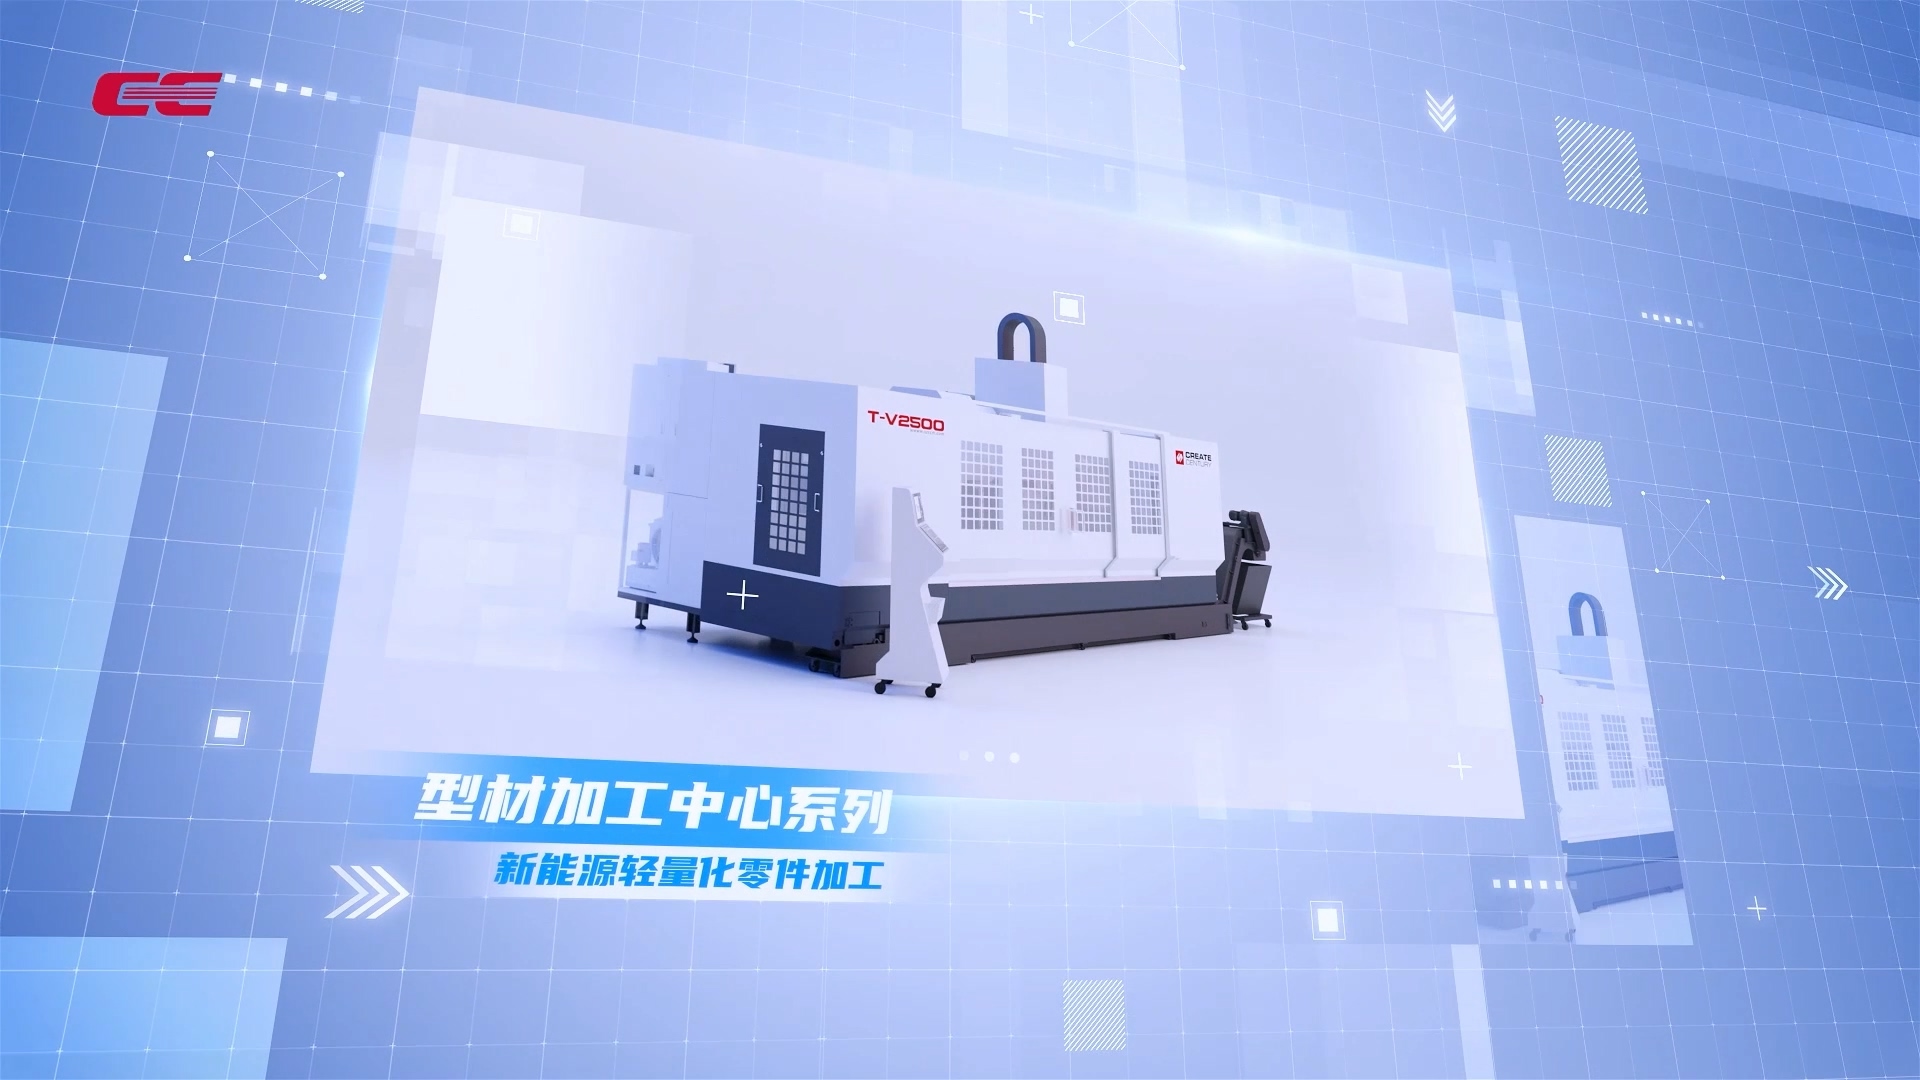
长行程加工的效率,关键在空行程时间和工序集中度。型材件上通常分布着大量孔位、铣面和攻丝工序,刀具要沿着长行程反复走位,快移速度慢一点,一件的空行程时间就会被拉长;加工工序如果还要靠多次装夹来完成,节拍损失更可观。型材机的设计逻辑,是把钻孔、攻牙、铣削集成在同一台设备上,工件一次定位,主轴沿长行程连续完成各工序,减少重复装夹的辅助时间。对批量长件来说,这种工序集中带来的效率提升,比单工序的切削参数优化更直接。
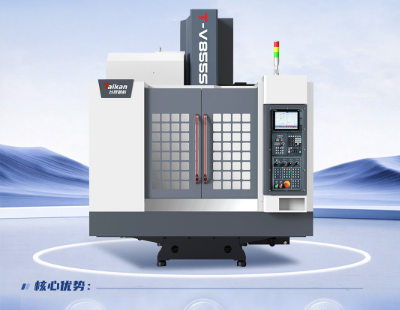
台群精机的型材机布局分两条路线:动柱式的 T-V 系列和龙门式的 G-M 系列,对应不同长度和结构的工件。动柱式机型采用直联主轴,三轴加粗导轨,主轴转速在铝合金型材的高速切削区间,适合中小型型材和框架类零件;龙门式机型走轻量化结构路线,底座与工作台一体式设计,三轴移动速度快,面向大跨度的托盘、长框架零件。不同型号的行程覆盖从几米到更长型材的需求,厂家可以按自己手里零件的长度和材料选机型,而不是用一台大设备去压所有订单。
型材加工这个方向,和制造业轻量化的趋势是连在一起的:新能源汽车电池托盘、车身框架,充电桩和储能设备的铝型材结构件,低空飞行器的机身型材,都是长件占比上升的领域。但长行程设备本身有一个行业共性难题 —— 行程越长,床身刚性和精度保持的平衡越难处理,行程伸长带来的挠度、热变形控制都比短行程设备苛刻。台群精机型材机能在这些新场景里接多少订单,最终要看长行程条件下的精度稳定性能不能持续跑通,而不只是行程够长、移动够快。